Inspection capability
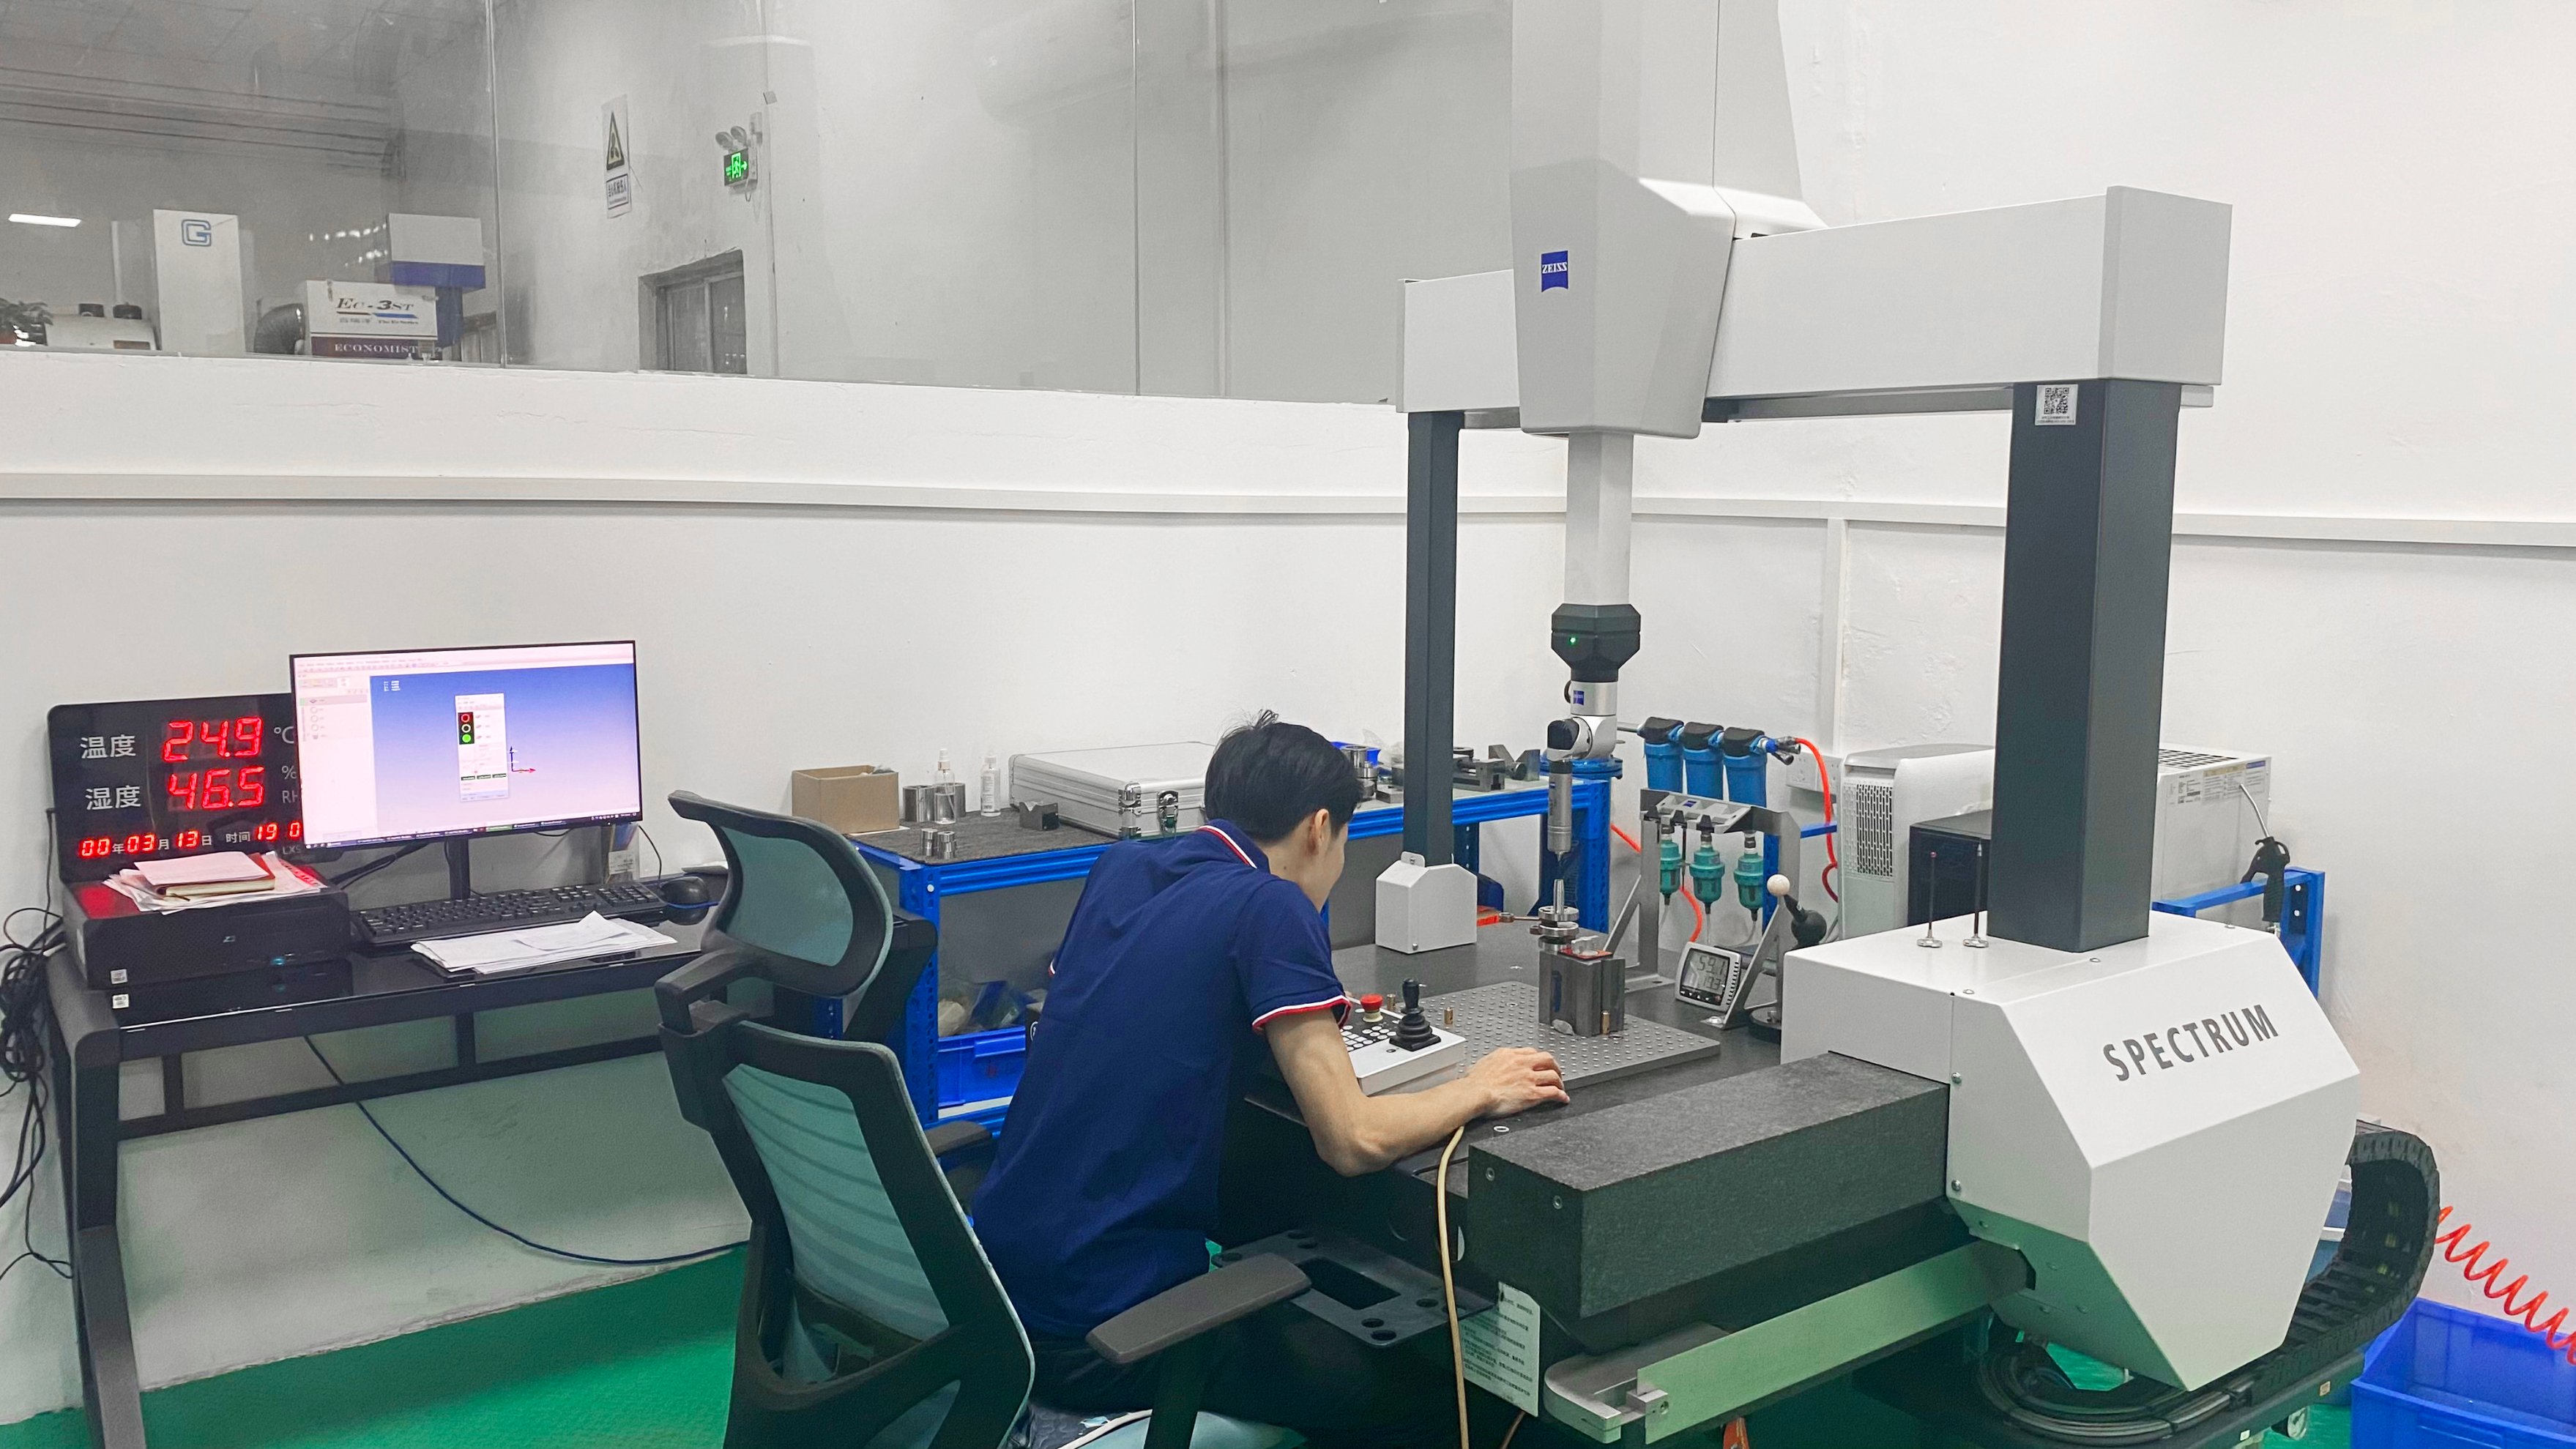
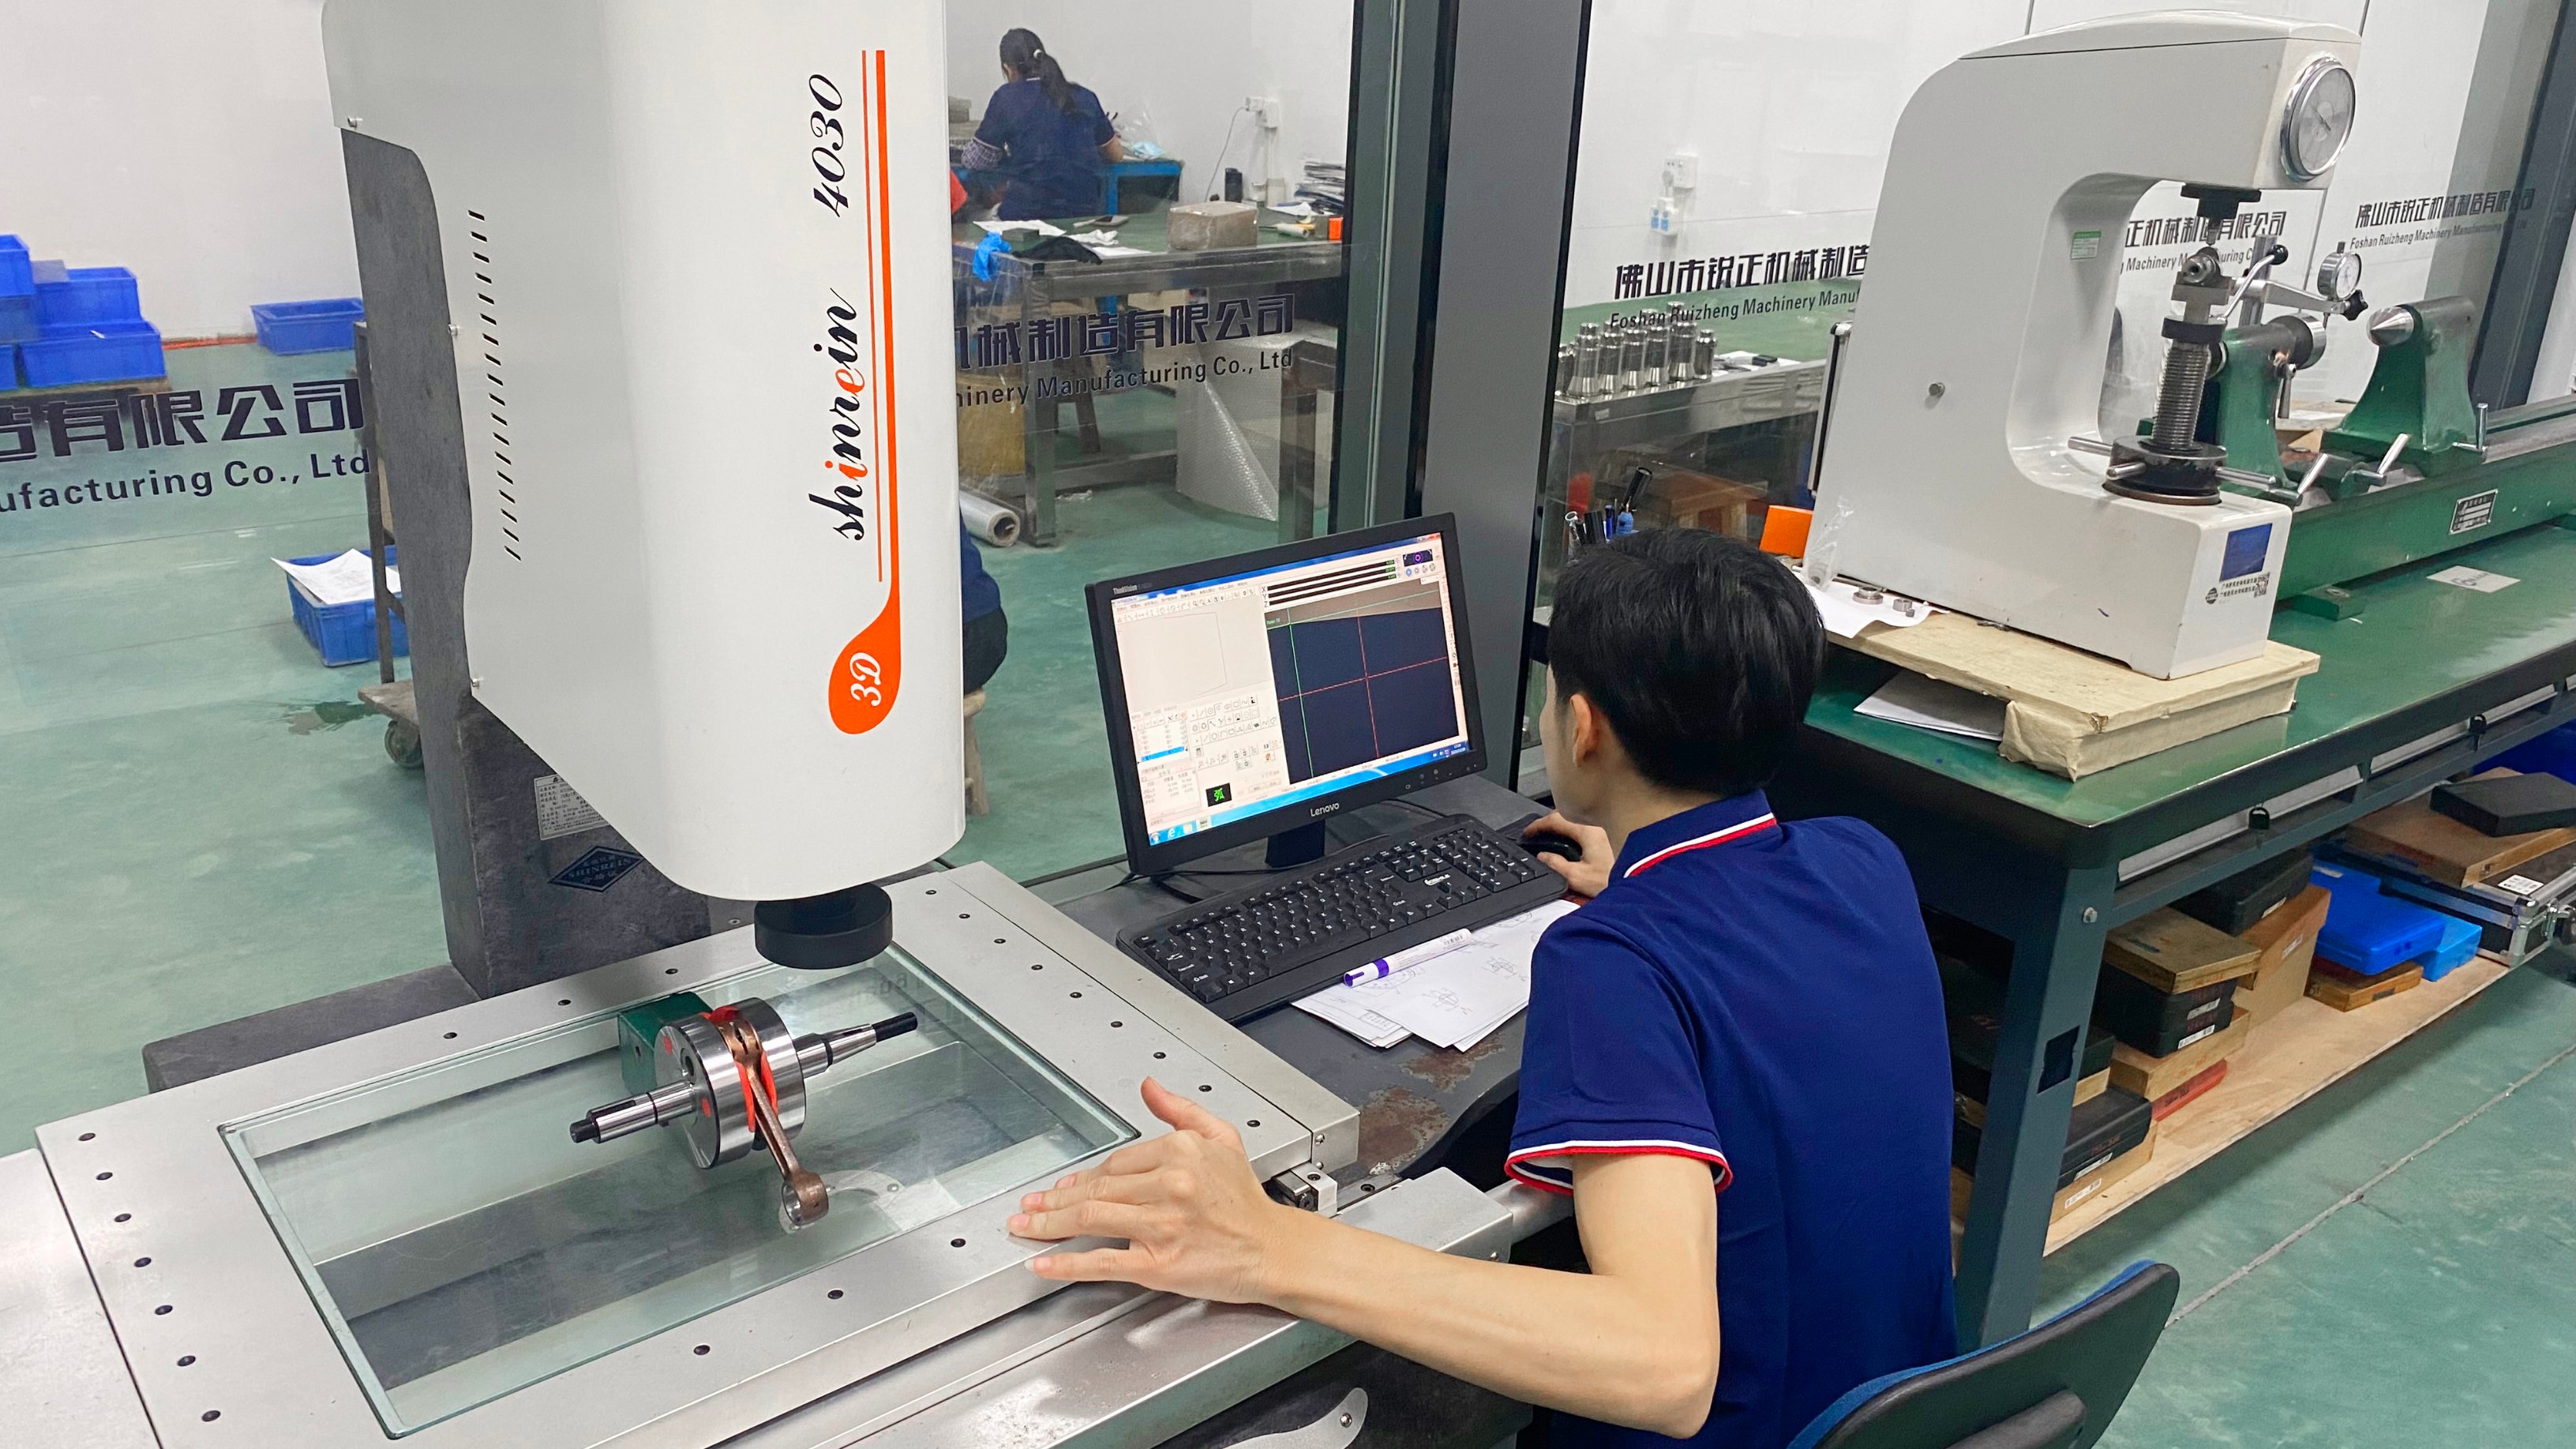
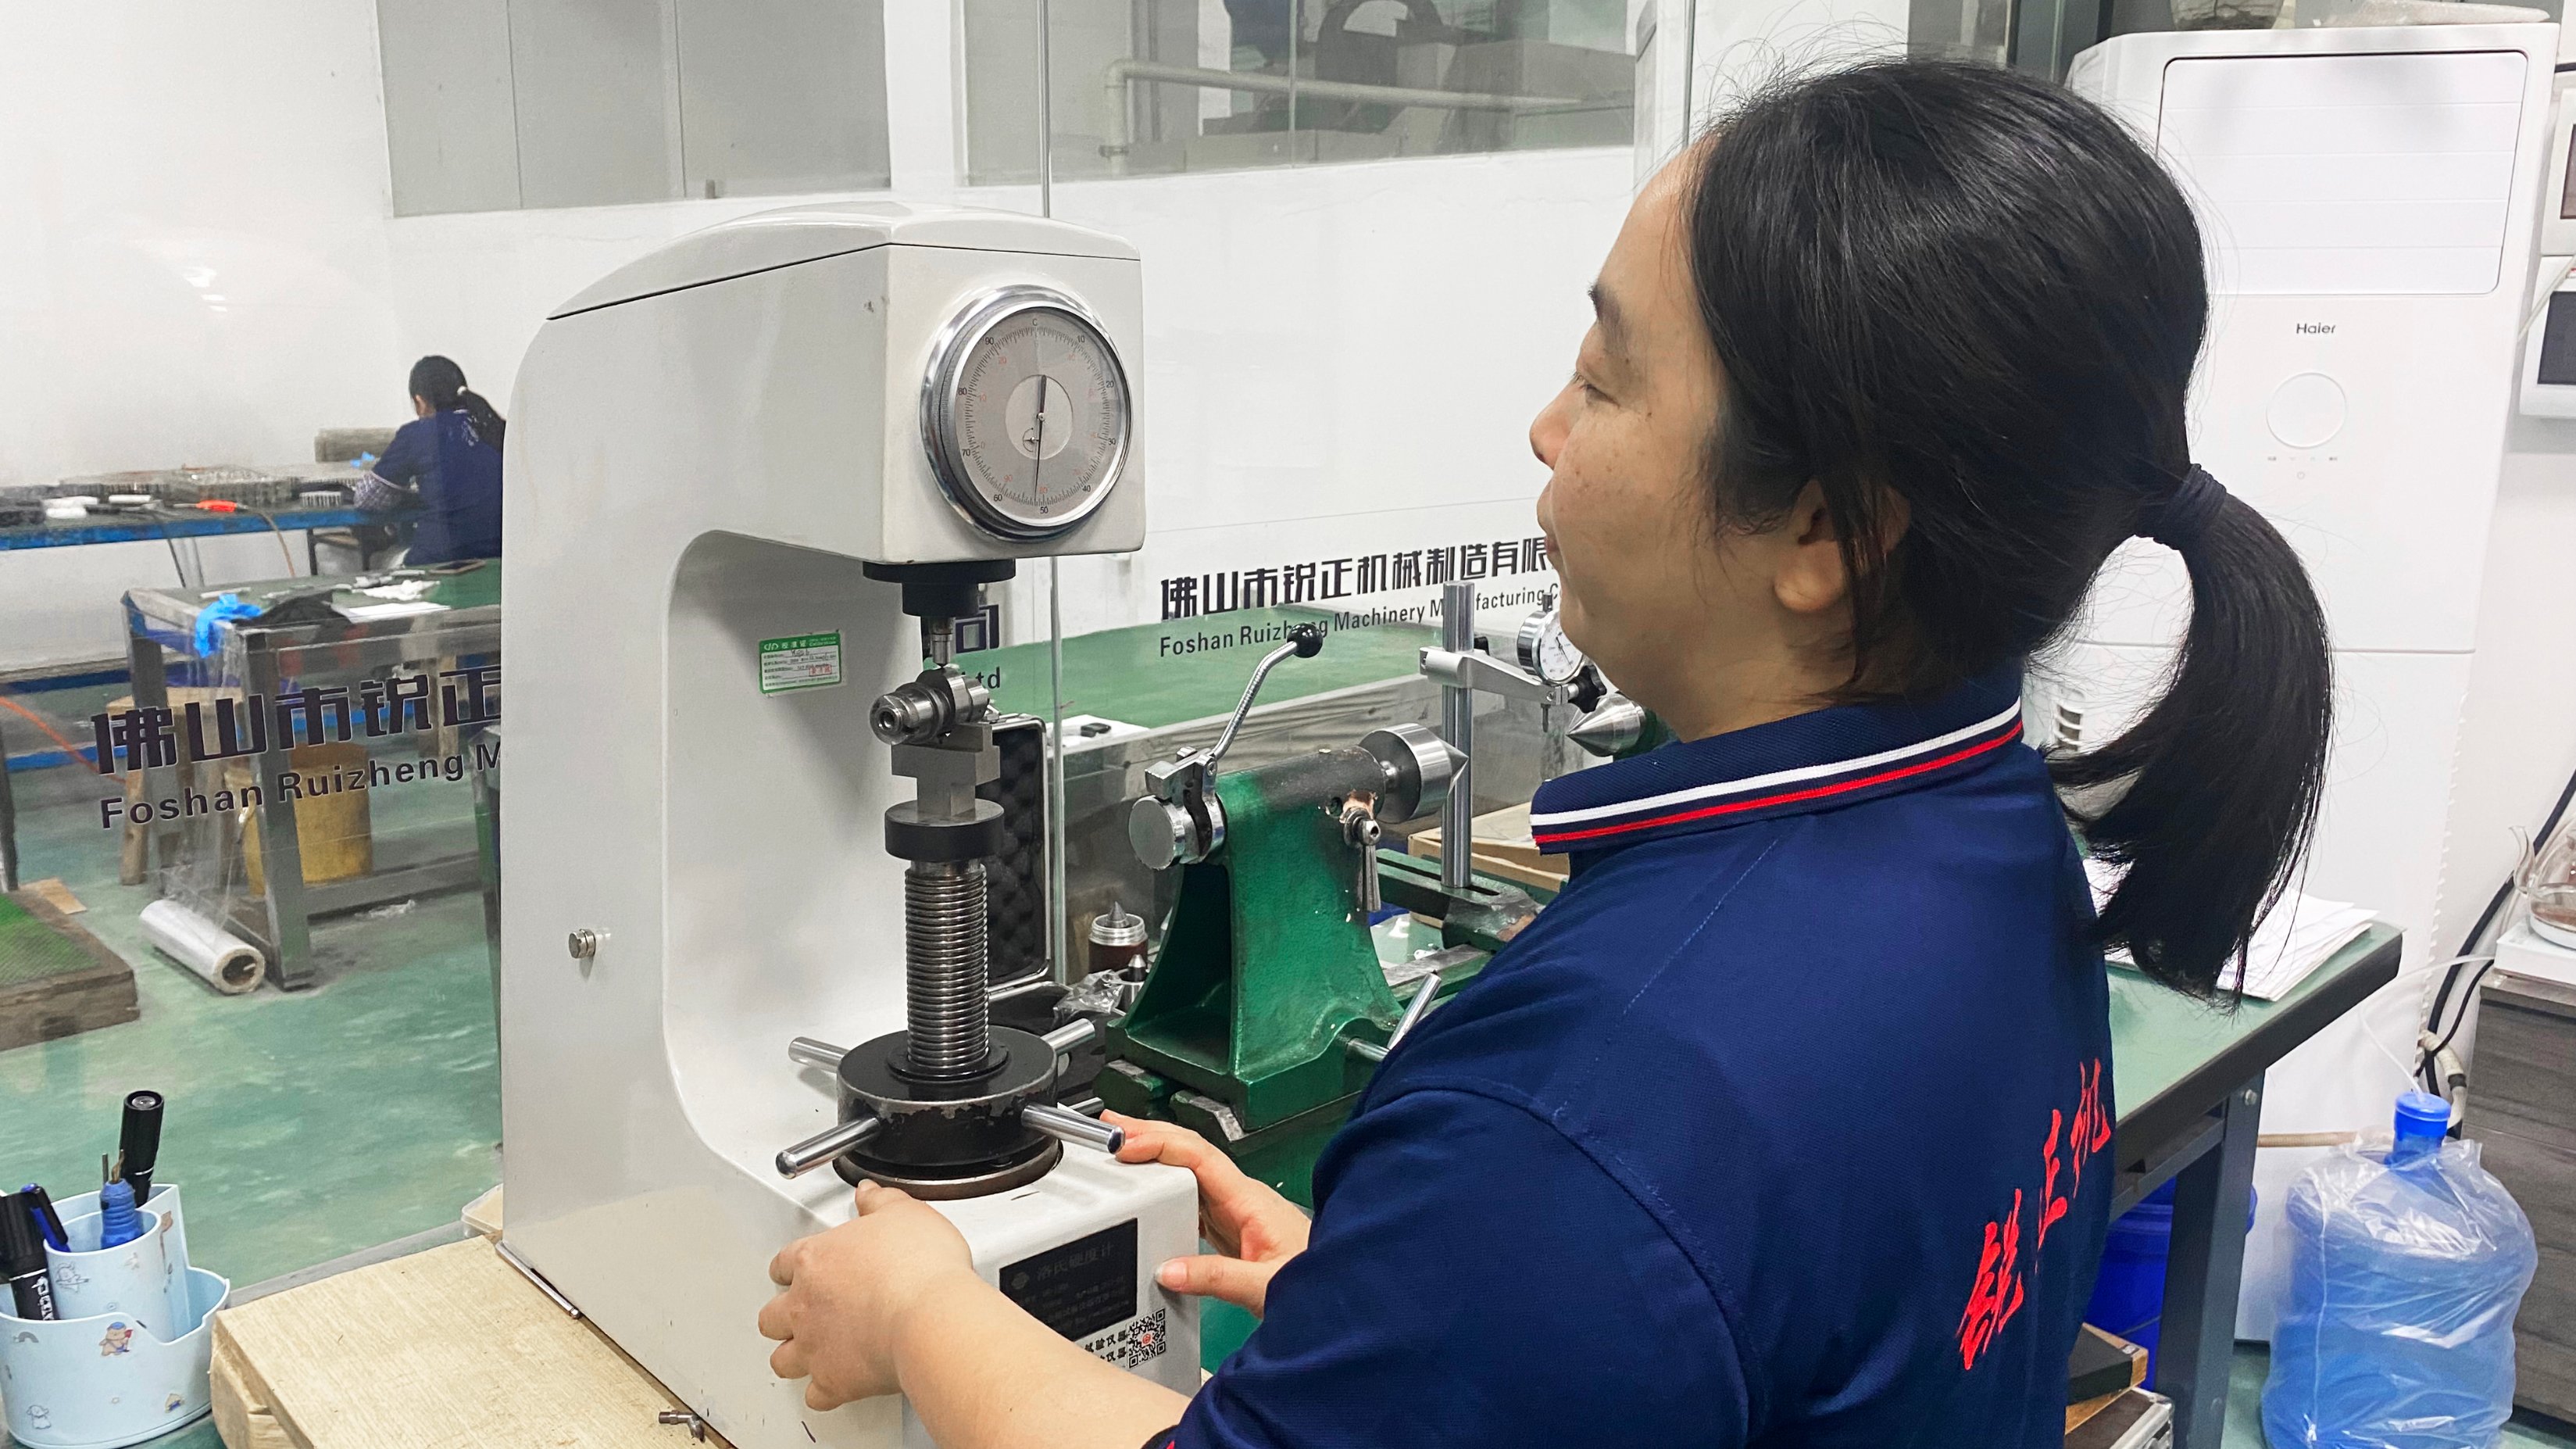
Available factory materials include dimensional and CMM inspection imagery. Specific inspection criteria and reports depend on the confirmed project.
Crankshaft quality-control and inspection capability for B2B custom manufacturing projects.
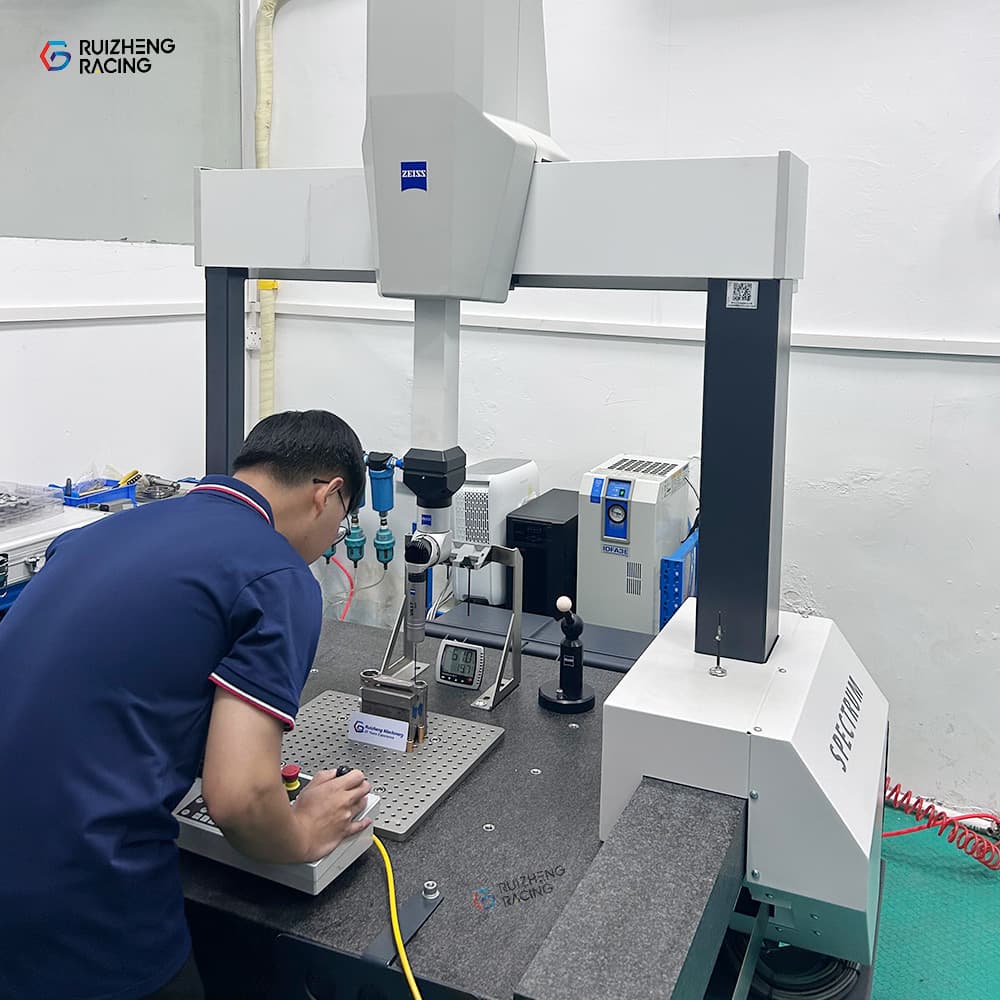
Available factory materials include dimensional and CMM inspection imagery. Specific inspection criteria and reports depend on the confirmed project.
Contact us for specification details. We do not publish unsupported hardness, tolerance, RPM or certification claims.
Zeiss SPECTRUM CMM; Shinrein 4030 3D optical measuring machine; Rockwell hardness tester; dynamic balancing equipment.
Crankshaft runout ≤0.02 mm; dynamic balancing grade G2.5–G6.3; crank pin surface hardness 55–60 HRC; key dimensions held to ±0.003 mm; ground surfaces at Ra ≤0.8 μm; case depth 1.0–2.0 mm.
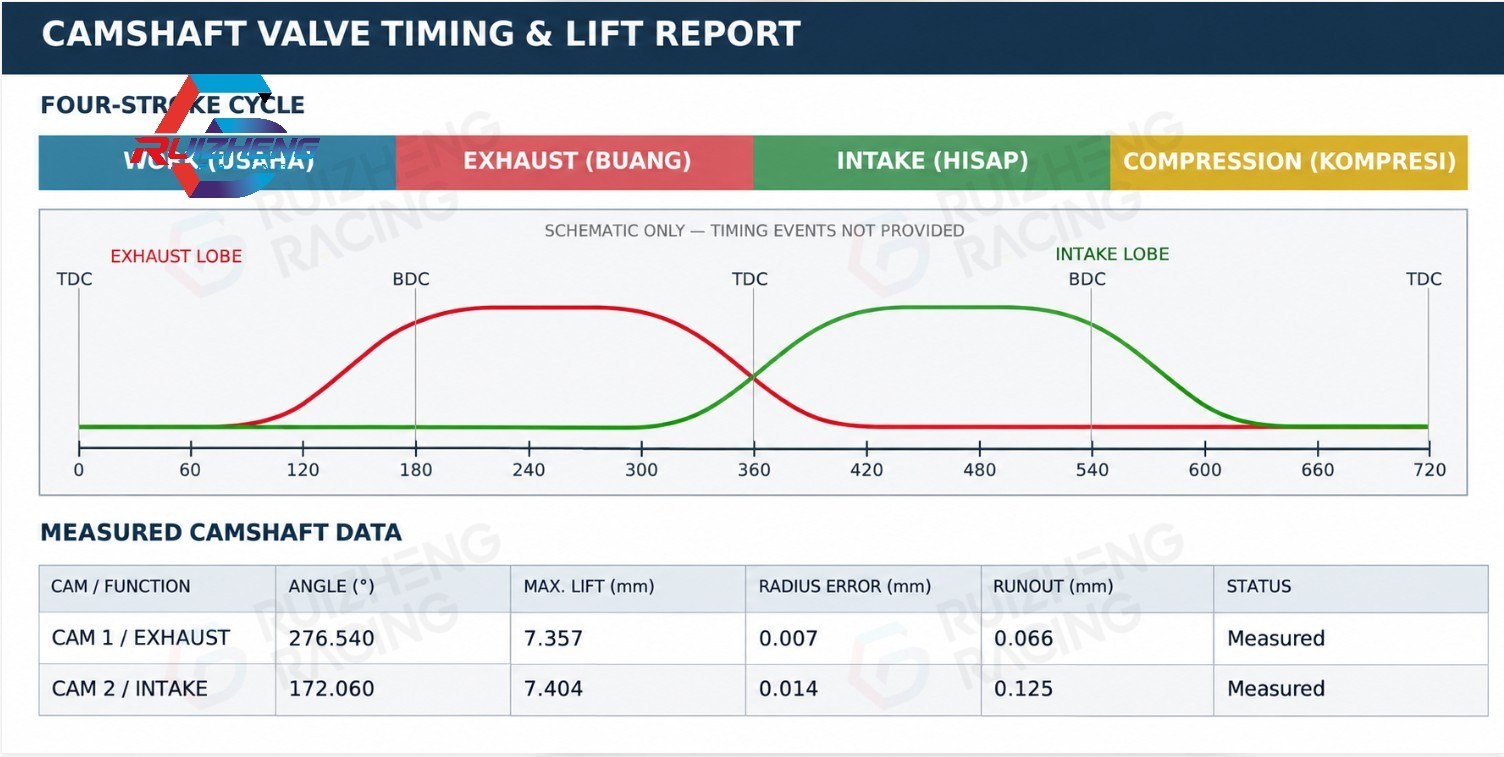
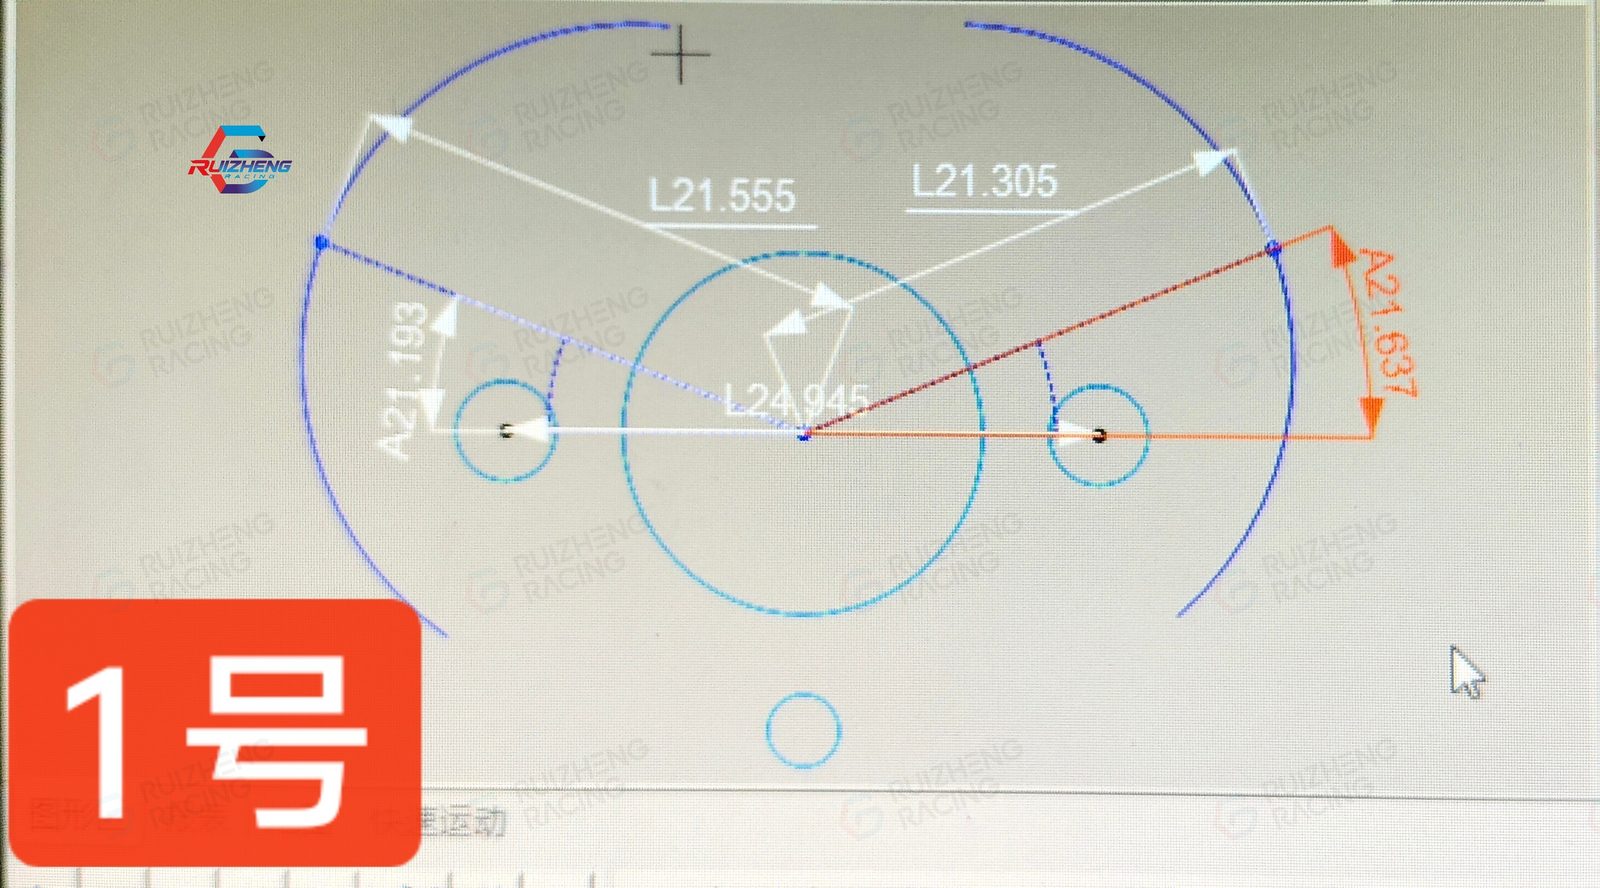
Every camshaft batch is measured on our 2D optical measuring system before dispatch — cam lobe lift, radius error and runout are recorded for each batch. A sample report is shown below: exhaust lobe maximum lift 7.357 mm with 0.007 mm radius error; intake lobe maximum lift 7.404 mm with 0.014 mm radius error.